 ru
 English
 中文简体
 русский
 Español
 عربى

Экструзия меди: применение, критерии выбора и практическое руководство
Контент
- Что на самом деле делает экструзия меди с металлом
- От заготовки до готового профиля: шесть шагов, определяющих результат
- Непрерывная экструзия по сравнению с традиционной экструзией
- Четыре числа, которые определяют принятие
- Где оказывается экструдированная медь, в том числе в кабеле
- Покупка экструдированной меди без переплаты
- Часто задаваемые вопросы
Сборщик распределительных устройств отказывается от поддона прессованного медного прутка, и причина укладывается в одну строку: проводимость 55,6 МС/м против минимума 57 МС/м плюс припуск по ширине 0,12 мм. Одна и та же кость работала всю неделю. Что изменилось, так это замачивание заготовки и подшипник матрицы, но на габаритном чертеже ничего не видно.
Экструзия меди используется перед почти каждой медной деталью, которую покупает производитель панелей, поставщик разъемов или завод по производству кабелей, однако обычно она указывается в одной строке в заказе на поставку. Ниже рассказывается о том, что этот процесс делает с металлом, где непрерывная линия превосходит пресс для заготовок, какие цифры определяют приемку и как экструдированная медь в конечном итоге достигает готового кабеля.
Что на самом деле делает экструзия меди с металлом
Экструзия меди — это процесс горячего формования, при котором нагретая медная заготовка проталкивается через формованную матрицу с помощью гидравлического плунжера, заставляя металл течь в постоянное поперечное сечение, соответствующее отверстию матрицы.
Медная экструзия: преобразование литой или деформируемой медной заготовки в сплошной или полый профиль путем продавливания ее через матрицу при температуре 700-900 °С. Этот процесс фиксирует поперечное сечение, поток зерна и температуру. Это не меняет химический состав сплава.
Три семейства процессов охватывают почти все производство и не являются взаимозаменяемыми:
- Прямая горячая экструзия. Предварительно нагретая заготовка в контейнере проталкивается через плоскую матрицу или матрицу с иллюминатором. Он обрабатывает крупные твердые тела, полые шины и сложные формы, а также обеспечивает дискретную длину каждой заготовки.
- Непрямая и гидростатическая экструзия. Матрица перемещается через неподвижную заготовку или заготовка находится внутри жидкости под давлением. Трение снижается, качество поверхности улучшается, но размер сечения ограничен.
- Непрерывная экструзия. Медный стержень подается во вращающуюся канавку колеса, где трение и деформация выделяют тепло. Металл выходит из матрицы неограниченной длины, без печи для заготовок и без сварных швов.
Для кабельной работы наибольшее значение имеет третья семья. Непрерывная линия превращает стержень диаметром 8–12,5 мм в плоскую проволоку, полосу или медную оболочку, приваренную под давлением к алюминиевому сердечнику.
От заготовки до готового профиля: шесть шагов, определяющих результат
Большинство браков экструдированной меди происходит на одном из шести этапов, и четыре из них происходят до того, как металл коснется матрицы.
- Выбор заготовки. C11000 ETP, C10100 бескислородная или теллуровая медь C14500, проверенная на диаметр, длину, прямолинейность и поверхность. Заготовка с пористой литой оболочкой несет оксид и газ прямо в профиль.
- Нагрев и замачивание. Индукционные печи или печи сопротивления поднимают заготовку до 700-900 °С. Однородность поперечного сечения имеет большее значение, чем заданное значение: холодный стержень увеличивает нагрузку на пресс и дает припуски.
- Настройка инструмента. Матрица, оправка для полых профилей, вкладыш контейнера. Длина подшипника определяет качество поверхности и противодавление, а подшипник на две десятых длины замедлит линию и перегреет профиль.
- Прессинг. Скорость плунжера и коэффициент выдавливания определяют, будет ли металл течь или рваться. При соотношении примерно 10:1 зерно остается грубым; при соотношении выше 100:1 в сердцевине появляется шевронное растрескивание.
- Закалка и охлаждение. Распыление воды за матрицей фиксирует температуру и размер зерна. Скорость охлаждения — это разница между мягким прутом, который сгибается, и полужестким прутом, который пружинит обратно в листогибочном тормозе.
- Удаление накипи и проверка. Травление удаляет оксид, растяжка устанавливает прямолинейность, а проверки проводимости, растяжения и вихревых токов замыкают контур.
Дефект, который никто не фотографирует, — это сварочный шов. При экструзии «заготовка-заготовка» хвост одной заготовки и головка следующей никогда не соединяются полностью. Операторы обрезают фиксированную длину после каждой заготовки. Обрежьте его коротко, и слабый поперечный стык пойдет вниз по потоку, открываясь через несколько месяцев, обычно после изгиба или во время испытания шины на короткое замыкание.
Непрерывная экструзия по сравнению с традиционной экструзией
Выбирайте по поперечному сечению и весу рулона, а не по возрасту машины: непрерывные линии выигрывают по длине и стабильности, а прессы для заготовок выигрывают по размеру и сложности формы.
Традиционная экструзия заготовок
- Сырье: резаная заготовка, обычно диаметром 100-300 мм.
- Дискретная длина, часто 5-30 м на заготовку.
- Крупные изделия, широкая шина, полые профили на оправке
- Зарядные сварные швы должны быть обрезаны и записаны.
- Снижение стоимости оснастки для изготовления единичных форм
Непрерывная экструзия
- Сырье: медная катанка, обычно 8-12,5 мм.
- Рулоны от нескольких сотен килограммов до нескольких тонн
- Небольшие и средние постоянные сечения: стержень, полоса, плоская проволока, оболочка.
- Нет печи для заготовок и сварных швов.
- Равномерное зерно и проводимость по всей катушке
Шинопровод 250 мм со стенкой 12 мм — это прессовая заготовка. Плоская проволока 4 х 40 мм в двухтонных мотках – это непрерывная работа. При их обмене покупается либо счет за инструменты, либо контейнер для металлолома, а счет обычно приходит через шесть недель.
Четыре числа, которые определяют принятие
Проводимость, размерные допуски, состояние и целостность поверхности определяют, пройдет ли партия экструдированной меди проверку или отправится обратно на грузовик.
| Недвижимость | Обычное требование | Как это проверяется |
| Проводимость | 57 МС/м minimum for Cu-ETP | Четырехполюсное сопротивление или вихревой ток |
| Ширина и толщина | /-0,10 мм commercial, /-0.05 mm precision | Микрометр на три позиции на длину |
| Предел прочности | Примерно 250-300 МПа, твердый характер. | Испытание на растяжение подготовленного образца |
| Поверхность | Отсутствие нахлестов, швов и включений глубиной более 0,05 мм. | Визуальная проверка плюс макротравление |
| Зернистая структура | Равномерный, без грубой периферической полосы | Макрообразец в разрезе |
Самый дешевый тест экструдированной меди также является и наиболее информативным: одно показание сопротивления на расстоянии более метра за секунды скажет вам, началась ли проблема в заготовке или в прессе.
Где оказывается экструдированная медь, в том числе в кабеле
Экструдированная медь используется в шинах распределительных устройств, сварных разъемах, радиаторах и непрерывно экструдированных стержнях, питающих линию волочения проволоки, в то время как проводник внутри готового кабеля вытягивается и скручивается, а не экструдируется.
Шинопровод и распределительное устройство
Плоский и фасонный стержень из мягкой или полутвердой закалки, разрезанный и согнутый для изготовления панелей, где плоскостность и качество кромок имеют такое же значение, как и проводимость.
Клеммы и наконечники
Стержень обработан или закован в соединители. Теллуровая медь заслужила свое место, когда деталь требует механической обработки без потери проводимости.
Проводниковое сырье
Непрерывный стержень и алюминий, плакированный медью, где медная оболочка приваривается под давлением к алюминиевому сердечнику для конструкций, чувствительных к весу.
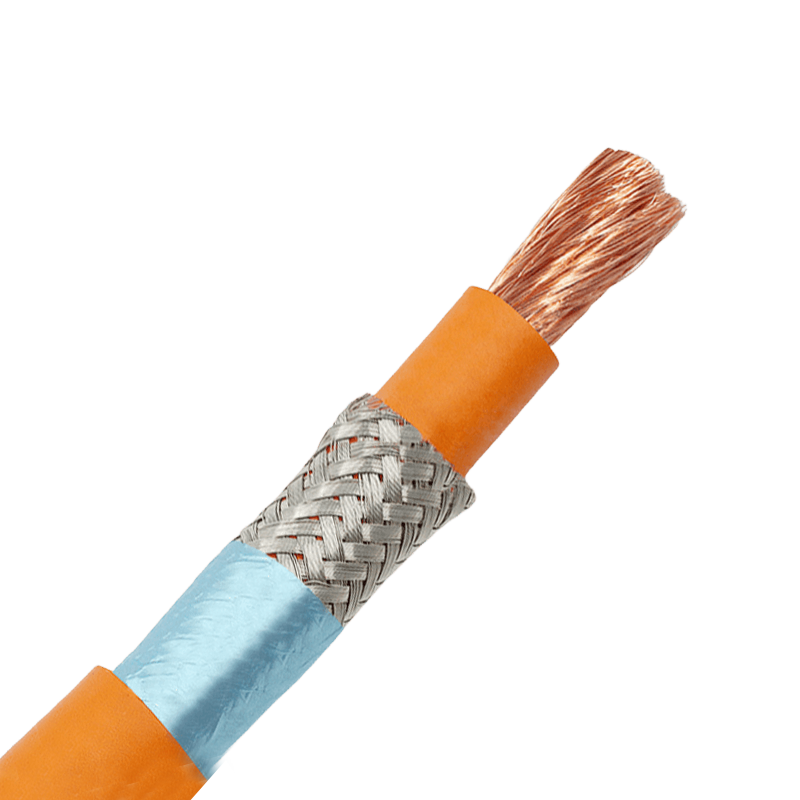
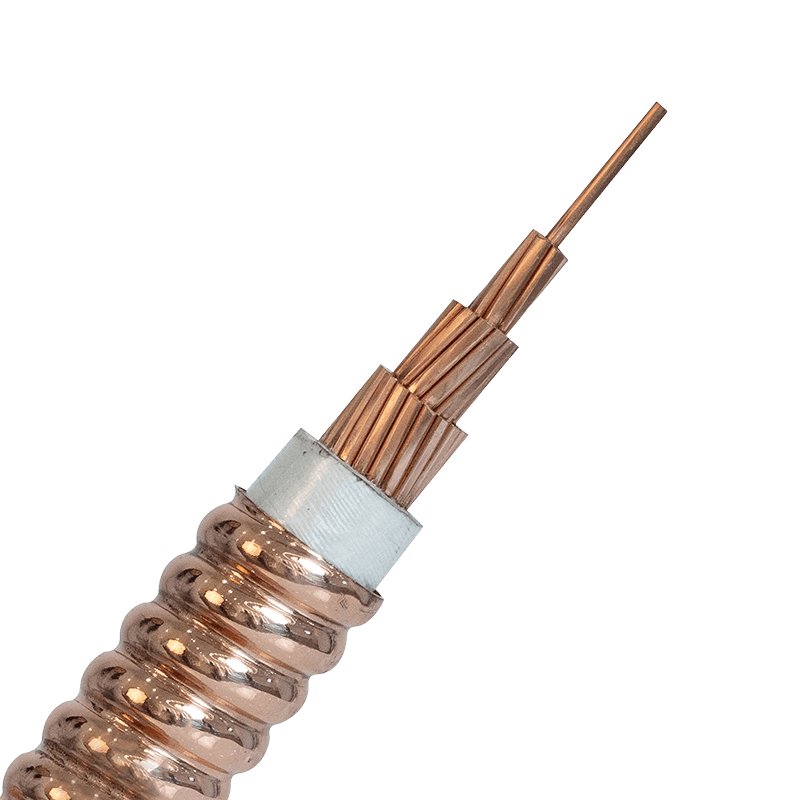
При переходе от экструзии к производству кабелей начинается большинство ошибок в спецификациях. Кабельный завод покупает стержень по диаметру и проводимости, вытягивает его на многопроволочном станке, отжигает и скручивает. История экструзии не видна к тому времени, когда проводник достигает линии изоляции, но она все равно определяет усталостную долговечность при удлинении и изгибе. Поступающий стержень проверяется на наличие поверхностного оксида еще до того, как он попадет в машину для разбивки. этап волочения меди рассматривается как часть качества дирижера, а не как отдельный отдел.
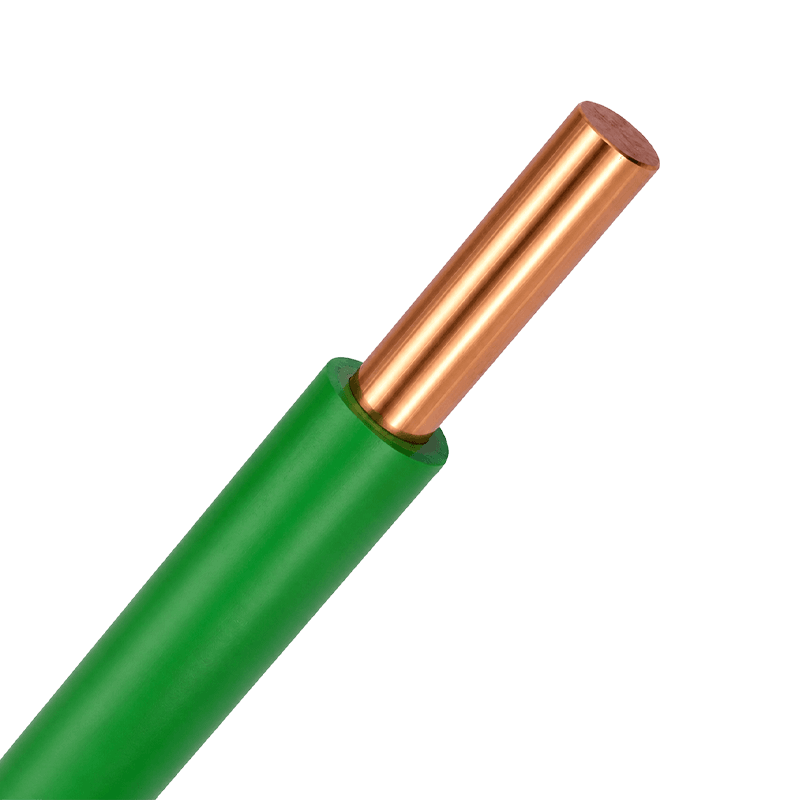 Ассортимент медных строительных проводов для фиксированной электропроводки Ассортимент медных строительных проводов с изоляцией из ПВХ, сшитого полиэтилена и резины, охватывающих фиксированную проводку для зданий на напряжение 450/750 В и 0,6/1 кВ. Посмотреть продукт →
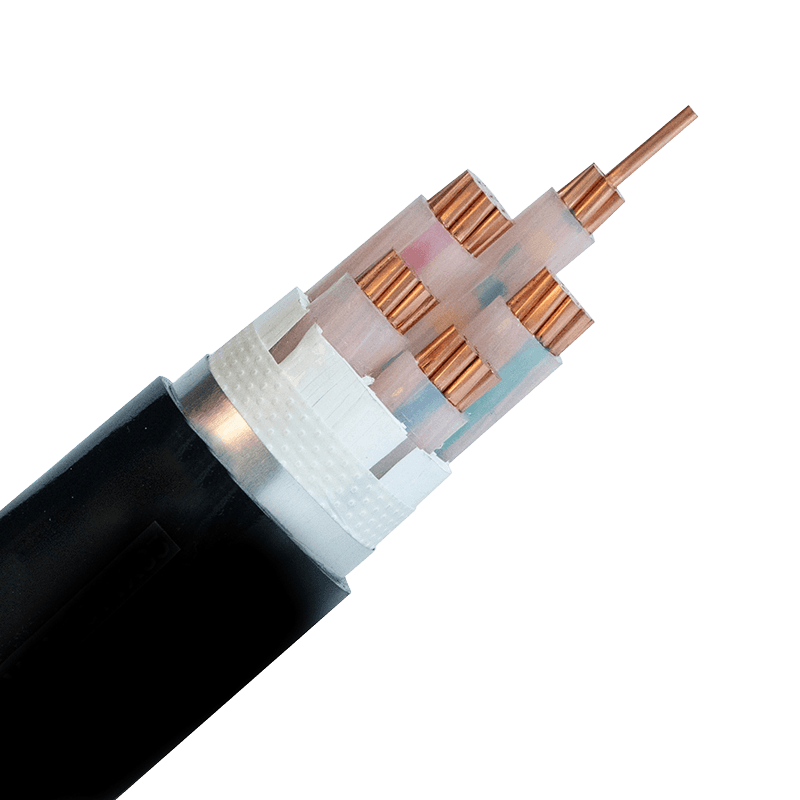 Серия низковольтных силовых кабелей 0,6/1 кВ Категория охватывает армированные, безгалогеновые и огнестойкие силовые кабели 0,6/1 кВ с изоляцией из сшитого полиэтилена/ПВХ для питания зданий и оборудования. Посмотреть продукт →
Проводники, изготовленные таким образом, питают строительный провод и низковольтные силовые диапазоны, собранные на объекте. Производственная база Дэцин , где прием стержня, вытяжка, скрутка и изоляция выполняются в одной последовательности вместо четырех передач.
Покупка экструдированной меди без переплаты
Большую часть ценового разрыва между предложениями определяют три переменные: закалка, класс допуска и количество брака сварных швов, которое поставщик учитывает по вашему заказу.
- Зафиксируйте нрав на рисунке. Твердый отпуск на детали, которая будет согнута, приводит к дополнительному отжигу или образованию трещин; Мягкая обработка детали, требующей жесткости, требует более толстых сечений.
- Назовите класс допуска. Коммерческий /-0,10 мм и прецизионный /-0,05 мм — это разные продукты с разной стоимостью матрицы и разной производительностью в соответствии с вашим планом резки.
- Запрашивайте данные по плавке, а не по отгрузке. В одном сертификате проводимости, охватывающем месяц производства, ничего не говорится о заготовке, работавшей в ночную смену.
- Согласуйте длину обрезки в письменной форме. Обрезка сварного шва – это реальные материальные потери. Если цена не оценивается открыто, она оценивается невидимо.
- Сопоставьте заказанную длину с планом раскроя. Пруток поставляется длиной 3 или 6 м, и каждый обрезок представляет собой лом, оцениваемый по ценам на медь.
Содержание меди обычно составляет 60-80 % от цены за штуку. Котировка, показывающая одно смешанное число, без разделения между базисом металла и стоимостью конвертации, скрывает, где находится риск, и этот риск переходит к покупателю в момент движения рынка металлов.
Часто задаваемые вопросы
Экструзия меди — это то же самое, что волочение меди?
Нет. Экструзия формирует профиль из нагретой заготовки или стержня и задает сечение; При волочении существующий стержень протягивается через матрицу при комнатной температуре, чтобы уменьшить диаметр и улучшить поверхность. Проводники кабеля вытягиваются, шины и изделия сложной формы выдавливаются, а многие детали сначала выдавливаются, а затем подвергаются окончательному отпуску.
Можно ли медь экструдировать холодным методом?
Только в узких случаях. Холодная экструзия подходит для небольших симметричных деталей и для некоторых способов плакирования, но промышленные медные профили подвергаются горячей экструзии при температуре 700–900 °C, поскольку напряжение текучести при комнатной температуре делает экономичные коэффициенты обжатия непрактичными.
Почему экструдированные медные профили трескаются по краям?
Трещины по краям и в центре обычно указывают на чрезмерный коэффициент экструзии, недостаточное увлажнение заготовки или слишком короткий подшипник матрицы. Поверхность движется быстрее ядра, рвется, и трещина следует за границей зерна. Более низкая скорость толкателя и более длительное выдерживание в большинстве случаев излечивают.
Какой процесс экструзии наиболее важен для кабельного завода?
Непрерывная экструзия, поскольку она позволяет получать прутки, плоскую проволоку и медный алюминий в длинных рулонах без сварных швов. Экструзия заготовок имеет большее значение для производителей панелей и соединителей, покупающих стержни и заготовки нестандартной формы.
Укажите вместе процесс, температуру и метод испытаний. Любой из них в одиночку оставляет решение о приемке тому, кто откроет ящик.
- +86-13588204183
- Провинция Чжэцзян, город Хучжоу, зона экономического развития Дэцин, улица Чжиюань, дом 39
Авторское право © Zhejiang Huapu Cable Co., Ltd. Все права защищены.
 Производитель кабелей, сертифицированный по стандарту ISO 9001