 ru
 English
 中文简体
 русский
 Español
 عربى

Объяснение чертежа меди: от разрушения стержня до готового проводника кабеля
Контент
- Два смысла, две отрасли
- От стержня к проволоке: последовательность рисования
- Числа, которые стоит проверить на рисованной линии
- Где качество чертежа проявляется в готовом кабеле
- Дефекты чертежа и стоимость, которую они несут в дальнейшем
- Определение по проводнику, а не по процессу
- Вопросы поставщику кабелей по их чертежам
Строительный провод сечением 2,5 мм² и жила диаметром 0,20 мм внутри роботизированного кабеля начинаются как один и тот же объект: медный стержень диаметром 8 мм. Между этими двумя точками находится последовательность штампов, резервуаров для смазки и стадий отжига, которые в большинстве технических описаний сводятся к двум словам: волочение меди.
Та же самая фраза появляется в художественных каталогах, где она означает совершенно другое: медное острие, прижатое к абразивному грунту, металлический родственник серебряного иглы. Эти два значения имеют общий металл и ничего более.
Вот краткий ответ перед подробностями. В производстве кабелей волочение меди — это процесс холодной формовки, при котором медный стержень протягивается через матрицы все меньшего размера до тех пор, пока проволока не достигнет диаметра, состояния и чистоты поверхности, необходимых проводнику. Сделайте этот этап правильно, и скрутка, изоляция и окончательные испытания — все будет хорошо. Если вы сделаете ошибку, повреждение распространится вниз по цепи в виде сбоев сопротивления, повреждений изоляции и трещин на клеммах. Далее следует процесс, цифры, которые стоит проверить, и вопросы, которые следует задать перед утверждением спецификации проводника.
Два смысла, две отрасли
Копперпойнтовый рисунок в искусстве
Для рисования металлической иглой используется металлический стилус на грунте, покрытом абразивным препаратом, обычно левкасом или смесью на основе мела. Обычными стилусами являются серебро и свинец; медь, латунь, бронза, золото и олово появляются гораздо реже, потому что их линии более тусклые и меняют цвет по мере потускнения металла. Медная точка оставляет теплую красновато-серую линию, которая с годами темнеет, поэтому она лучше подходит для подмалевка, штриховки и акцентов, чем широкие тоновые переходы. Эту линию невозможно стереть так, как это делает графит, поэтому рисунки медной иглой строятся штрих за штрихом.
Волочение медной проволоки при производстве кабеля
Промышленный рисунок ничего не удаляет и ничего не плавит. Медь деформируется: ее поперечное сечение сжимается, длина увеличивается, а кристаллическая структура упрочняется, поэтому провод необходимо отжигать, прежде чем его можно будет скрутить или согнуть вокруг клеммы. Одна линия может превратить стержень диаметром 8 мм в проволоку диаметром 0,15 мм, что позволяет уменьшить поперечное сечение более чем на 99,9 процента.
От стержня к проволоке: последовательность рисования
Большинство кабельных заводов используют одни и те же шесть этапов, независимо от того, является ли на выходе жесткий провод сечением 2,5 мм² или гибкая жила класса 5.
- Впуск стержня. Медный стержень поставляется диаметром 8 мм, обычно Cu-ETP в соответствии с EN 1977 или ASTM B49. Поверхностные оксиды и повреждения, возникшие при обращении, удаляются в первую очередь, поскольку загрязненная поверхность стержня позже становится осколками.
- Поломка стержня. Первая машина на высокой скорости протягивает стержень через три или четыре карбид-вольфрамовых матрицы, обеспечивая диаметр резки примерно до 3 мм. Уменьшение площади за проход обычно составляет от 15 до 25 процентов.
- Промежуточный рисунок. Диаметр падает в диапазоне от 1,0 до 1,6 мм. Наибольшее значение здесь имеют фильтрация охлаждения и смазки, поскольку при увеличении скорости линии быстро нарастает тепло.
- Тонкое и многопроволочное волочение. Многопроволочные машины протягивают до 24 проволок параллельно через синтетические алмазные матрицы толщиной от 0,15 до 0,5 мм с индивидуальным контролем натяжения каждой проволоки.
- Поточный отжиг. Сопротивление или индуктивный отжиг восстанавливают удлинение, поэтому проволока соответствует пластичности, требуемой стандартом на проводники. Пропустите этот этап, и во время скрутки пряди начнут трескаться.
- Лужение и намотка. Дополнительное горячее или гальваническое оловянное покрытие защищает от окисления, а готовая проволока наматывается на бобины, соответствующие скручивающей машине.
Числа, которые стоит проверить на рисованной линии
Рисование — это стабильный процесс до тех пор, пока матрица не изнашивается, смазка не вытекает или контакт отжига не стареет. Это параметры, которые меняются, и почему каждый из них важен в дальнейшем.
| Параметр | Типичное значение | Почему это важно |
|---|---|---|
| Диаметр входного стержня | 8 мм (некоторые линии 12,5 мм) | Устанавливает количество проходов и объем поверхности, которую необходимо очистить. |
| Уменьшение площади на кубик | от 15 до 25 процентов | Более высокое снижение рисков обрывов и обрывов проволоки; меньшее уменьшение ускоряет износ штампа |
| Удлинение, отожженная медь | Минимум 25 процентов для гладких проводников класса 1 и 2. | Низкое удлинение проявляется в виде трещин на прядях и неудачных испытаниях на изгиб. |
| Сопротивление постоянному току при 20 °C | 1,5 мм²: 12,1 Ом/км; 2,5 мм²: 7,41 Ом/км; 4 мм²: 4,61 Ом/км | Быстрая проверка того, что вытянутый диаметр не превышает заданный размер. |
| Материал штампа | Карбид вольфрама для грубых проходов, синтетический алмаз для чистых проходов. | Изношенные штампы изменяют диаметр и округлость в процессе обработки. |
| Состояние смазки | Эмульсия или чистое масло с контролируемым pH и проводимостью. | Остатки мешают лужению, пайке и адгезии. |
Обратите внимание, что только одна строка касается самой чертежной машины. Остальное касается контроля: сколько обжатий занимает каждый проход, насколько стабильно проходит этап отжига и насколько чистой проволока выходит из линии.
Где качество чертежа проявляется в готовом кабеле
Класс проводника — это четкая связь между линией рисования и приобретаемым кабелем. Классы 1 и 2 IEC 60228 охватывают одножильные и многожильные проводники для стационарной установки; Классы 5 и 6 охватывают гибкие проводники, используемые в кабелях управления, приборов и робототехники. Линия, которая не может выдержать допуск на диаметр, вынуждает крутильную машину компенсировать это, и эта компенсация обычно проявляется в виде сопротивления, превышающего предел, или в виде пряди, которая ломается при испытании на изгиб.
Жесткий проводник для стационарной установки внутри стены или кабелепровода требует тянутой, отожженной проволоки, которая аккуратно скручивается и сохраняет свое сопротивление на километр по всей партии, поскольку эти выводы выполняются один раз, а затем скрываются за штукатуркой или внутри панели.
Дефекты чертежа и стоимость, которую они несут в дальнейшем
Ошибки чертежа редко остаются на полу чертежа. Они всплывают на поверхность во время финальных испытаний или, что еще хуже, в эксплуатации.
- Проволока рвется. Обычно это проблемы с редуктором, смазкой или геометрией штампа. Каждый разрыв требует времени и оставляет катушку, которую необходимо повторно сваривать или утилизировать.
- Щепки и медная мелочь. Свободные частицы, вдавленные в поверхность, могут истончить изоляцию, что позже проявится в виде неудачного испытания на искру или повышенных показаний частичного разряда.
- Умирать износ. Ползучести по диаметру в несколько микрометров достаточно, чтобы вывести проводник за пределы его сопротивления в течение длительного времени.
- Плохое удлинение. Недоотожженная проволока трескается при скрутке, причем трещина часто становится видимой только после снятия изоляции.
- Окисление поверхности. Потускнение блокирует смачивание во время пайки и ослабляет адгезию олова.
Лужение является обычным ответом на окисление, но оно изменяет проводник способами, которые стоит понять, прежде чем это будет включено в спецификацию: от немного более высокого сопротивления на километр до другого поведения на клемме. Сравнивая луженые и голые медные жилы это лучшая отправная точка, чем копирование любого варианта, указанного в спецификации последнего проекта.
Определение по проводнику, а не по процессу
Покупатели не покупают процесс рисования; они приобретают поведение проводника, порождаемое процессом. Пять вопросов решают большую часть этого.
- Какой класс проводника требуется для установки и его стандарт: класс 1, 2, 5 или 6?
- Каково максимальное сопротивление постоянного тока при 20 °C для сечения и указано ли оно в стандарте или только в паспорте?
- Требуются ли для окружающей среды, рабочей температуры и метода подключения простая или луженая медь?
- Сколько жил и каков номинальный диаметр прядей?
- Какой стандарт является регулирующим: только IEC 60228 или поверх него стандарт на продукцию, такой как IEC 60502 или IEC 60227?
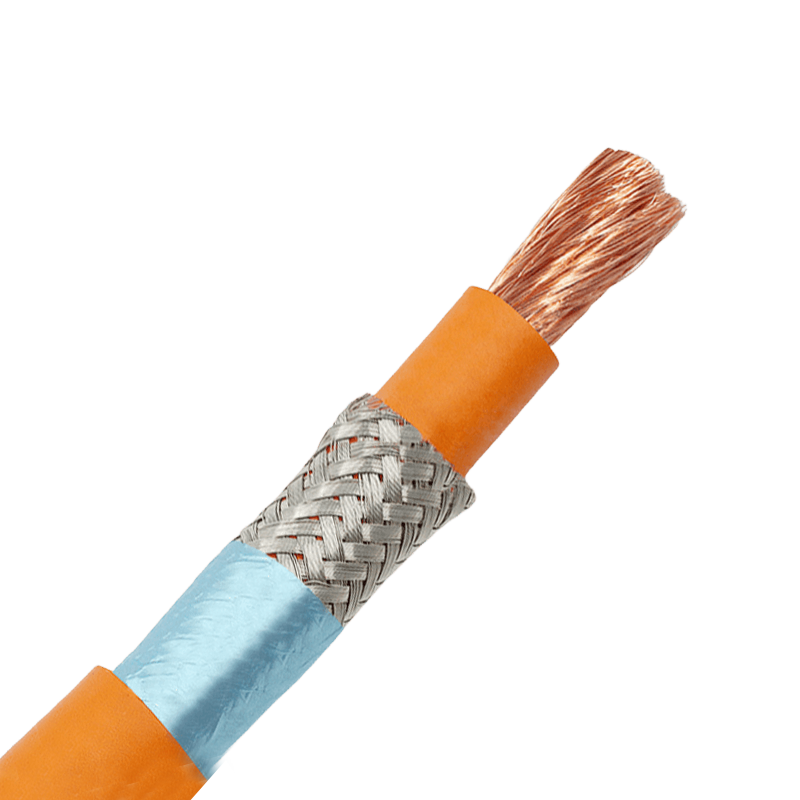
В промышленной автоматизации эти вопросы обычно решаются гибким многожильным кабелем из меди класса 5, экранированным или неэкранированным, размер которого соответствует приводу и трассе кабельного лотка.
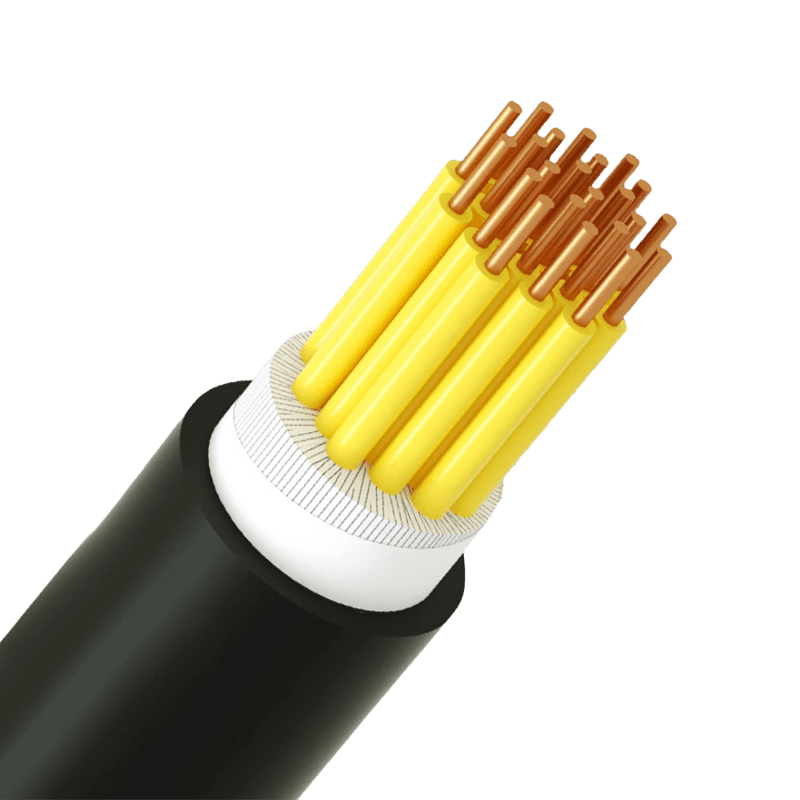 Производители кабелей управления Кабель управления с пластиковой изоляцией Посмотреть продукт →
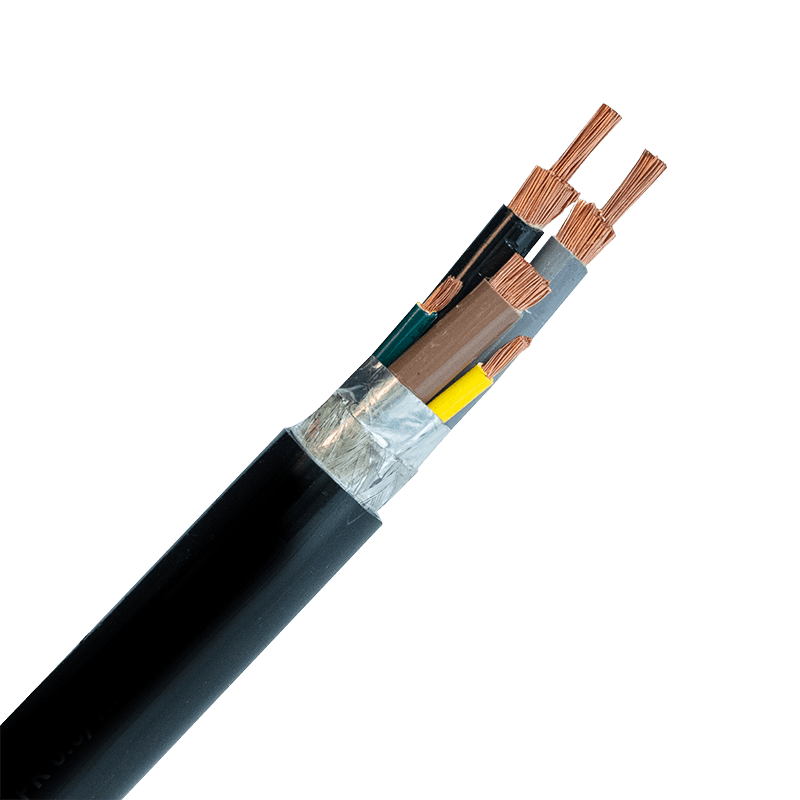
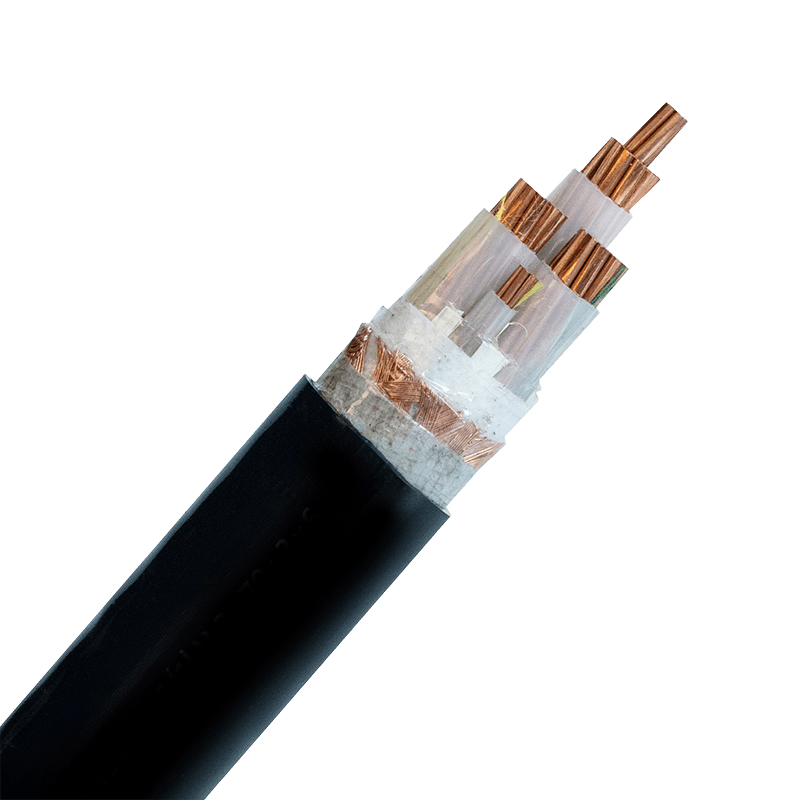
Для распределительных цепей та же логика работает в более широком масштабе, где многожильная медь класса 2, изоляция из сшитого полиэтилена и определенный предел сопротивления имеют большее значение, чем количество жил.
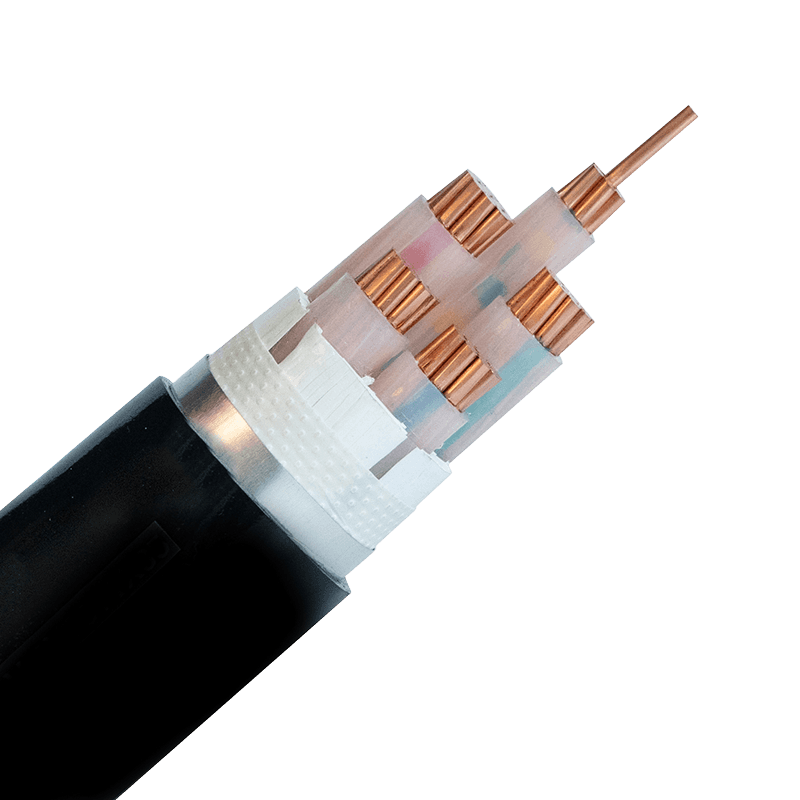 Производители огнестойких низковольтных силовых кабелей с низким дымовыделением, без галогенов Силовой кабель с изоляцией из сшитого полиэтилена/ПВХ 0,6/1 кВ Посмотреть продукт →
Вопросы поставщику кабелей по их чертежам
Ответы расскажут вам, какая часть проводника находится под контролем поставщика, а какая зависит от стороннего проволочного завода.
- Провод тянется самостоятельно и сколько линий волочения проложено?
- Отжиг соответствует вытяжке или выполняется на отдельной машине?
- Проверяются ли удлинение и сопротивление для каждой партии или для каждой катушки?
- Можно ли проследить плавучесть стержня до готового кабельного барабана?
- Какое искровое испытательное напряжение подается после изоляции?
Прогулка по залу для рисования дает ответы на некоторые из них быстрее, чем анкета. Когда прием, волочение, отжиг и экструзия стержней выполняются под одной крышей, дефекты проводников выявляются до изоляции, а не после отгрузки. Вы можете увидеть, как работает этот макет, на заводская страница и сопоставьте описанные там классы проводников с пятью вопросами выше.
Чертеж меди находится в начале почти каждого разговора по кабелю, и его легко рассматривать как товарный шаг. Это не. Диаметр, качество и поверхность тянутого провода определяют потолок того, как готовый кабель ведет себя в стене, лотке или движущейся машине, и никакая изоляция или окончательные испытания не восстанавливают то, что выдала линия волочения. Рассматривайте спецификацию проводника как контрольный документ, запросите значения сопротивления и удлинения, указанные в ней, и полученный вами кабель будет соответствовать указанному вами кабелю.
- +86-13588204183
- Провинция Чжэцзян, город Хучжоу, зона экономического развития Дэцин, улица Чжиюань, дом 39
Авторское право © Zhejiang Huapu Cable Co., Ltd. Все права защищены.
 Производитель кабелей, сертифицированный по стандарту ISO 9001